SW a HW modifikace 3D tiskárny pro tisk kapalin
Cyril Veverka
Vedoucí: doc. Ing. Petr Dzik, Ph.D.
Proč měnit zavedené?
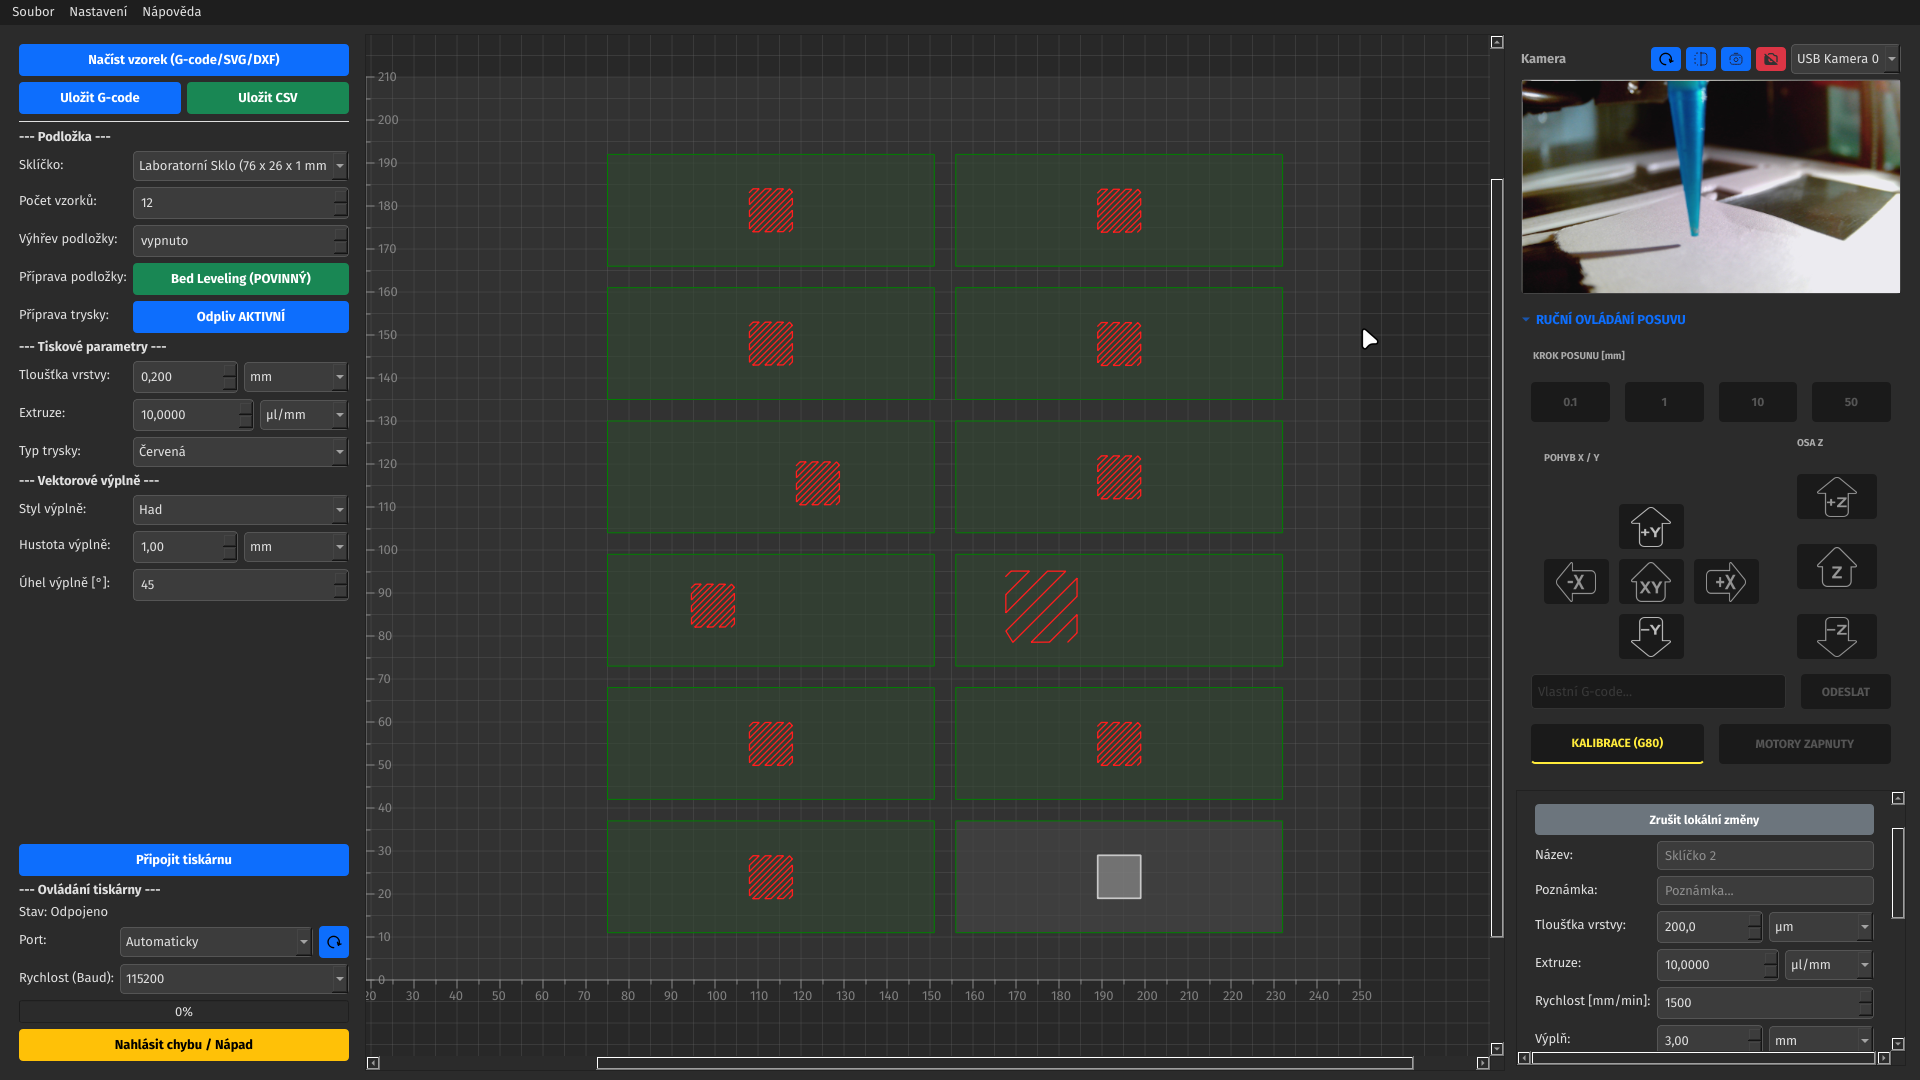
Původní stav: Fragmentace a rizika
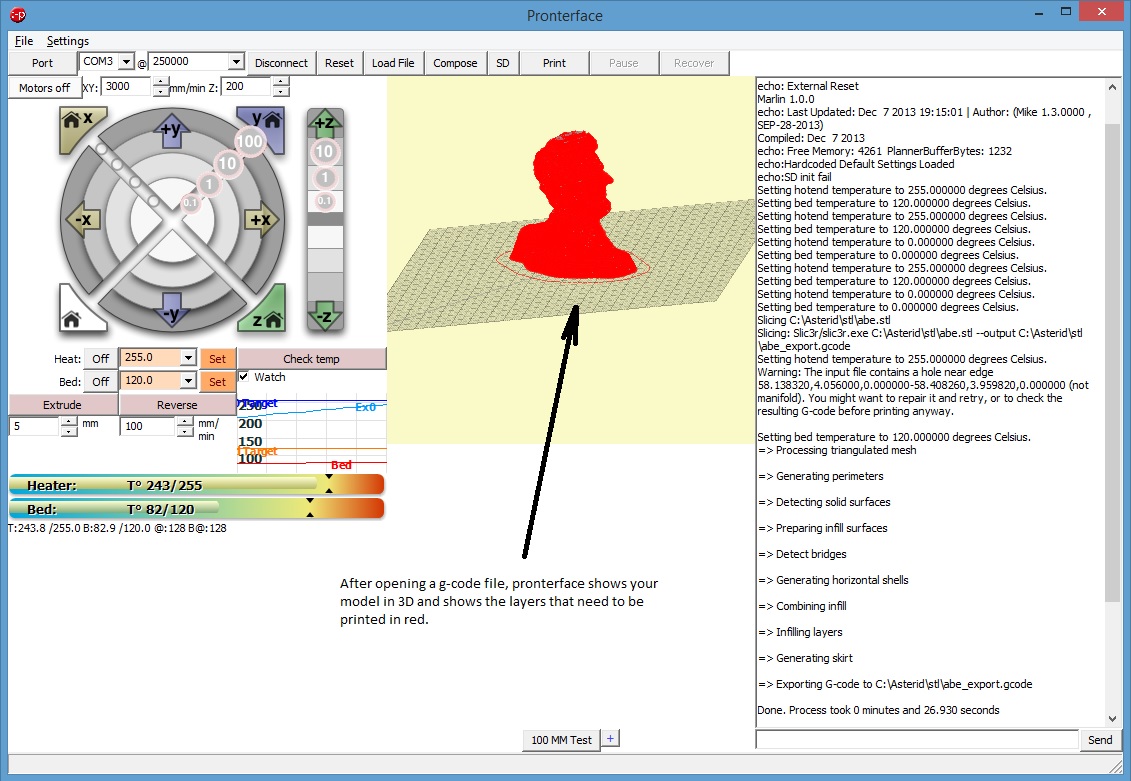
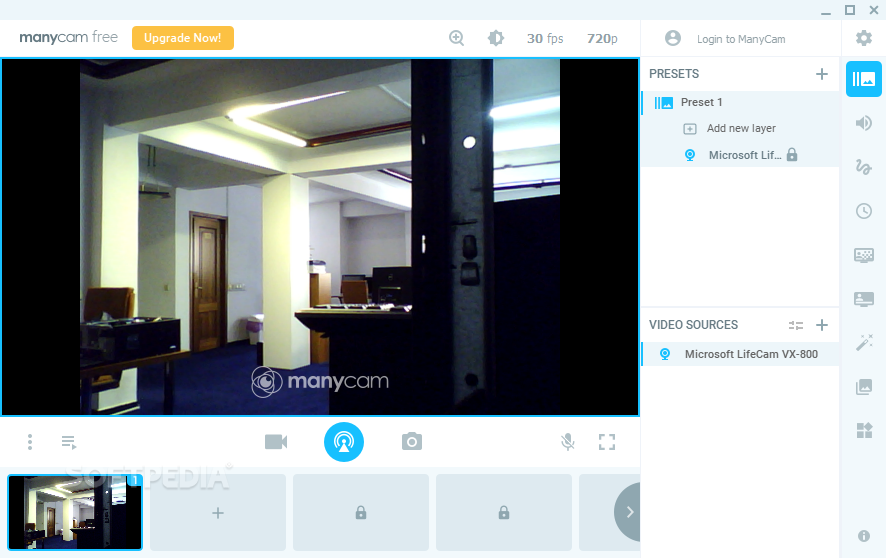
- Nutnost používat 3 separátní nástroje současně.
- Absence sjednocené vizuální kontroly v reálném čase.
- Vysoké riziko kolize trysky se substrátem při ručním ovládání.
- Nepraktické pro specifické potřeby laboratorního nanášení kapalin.
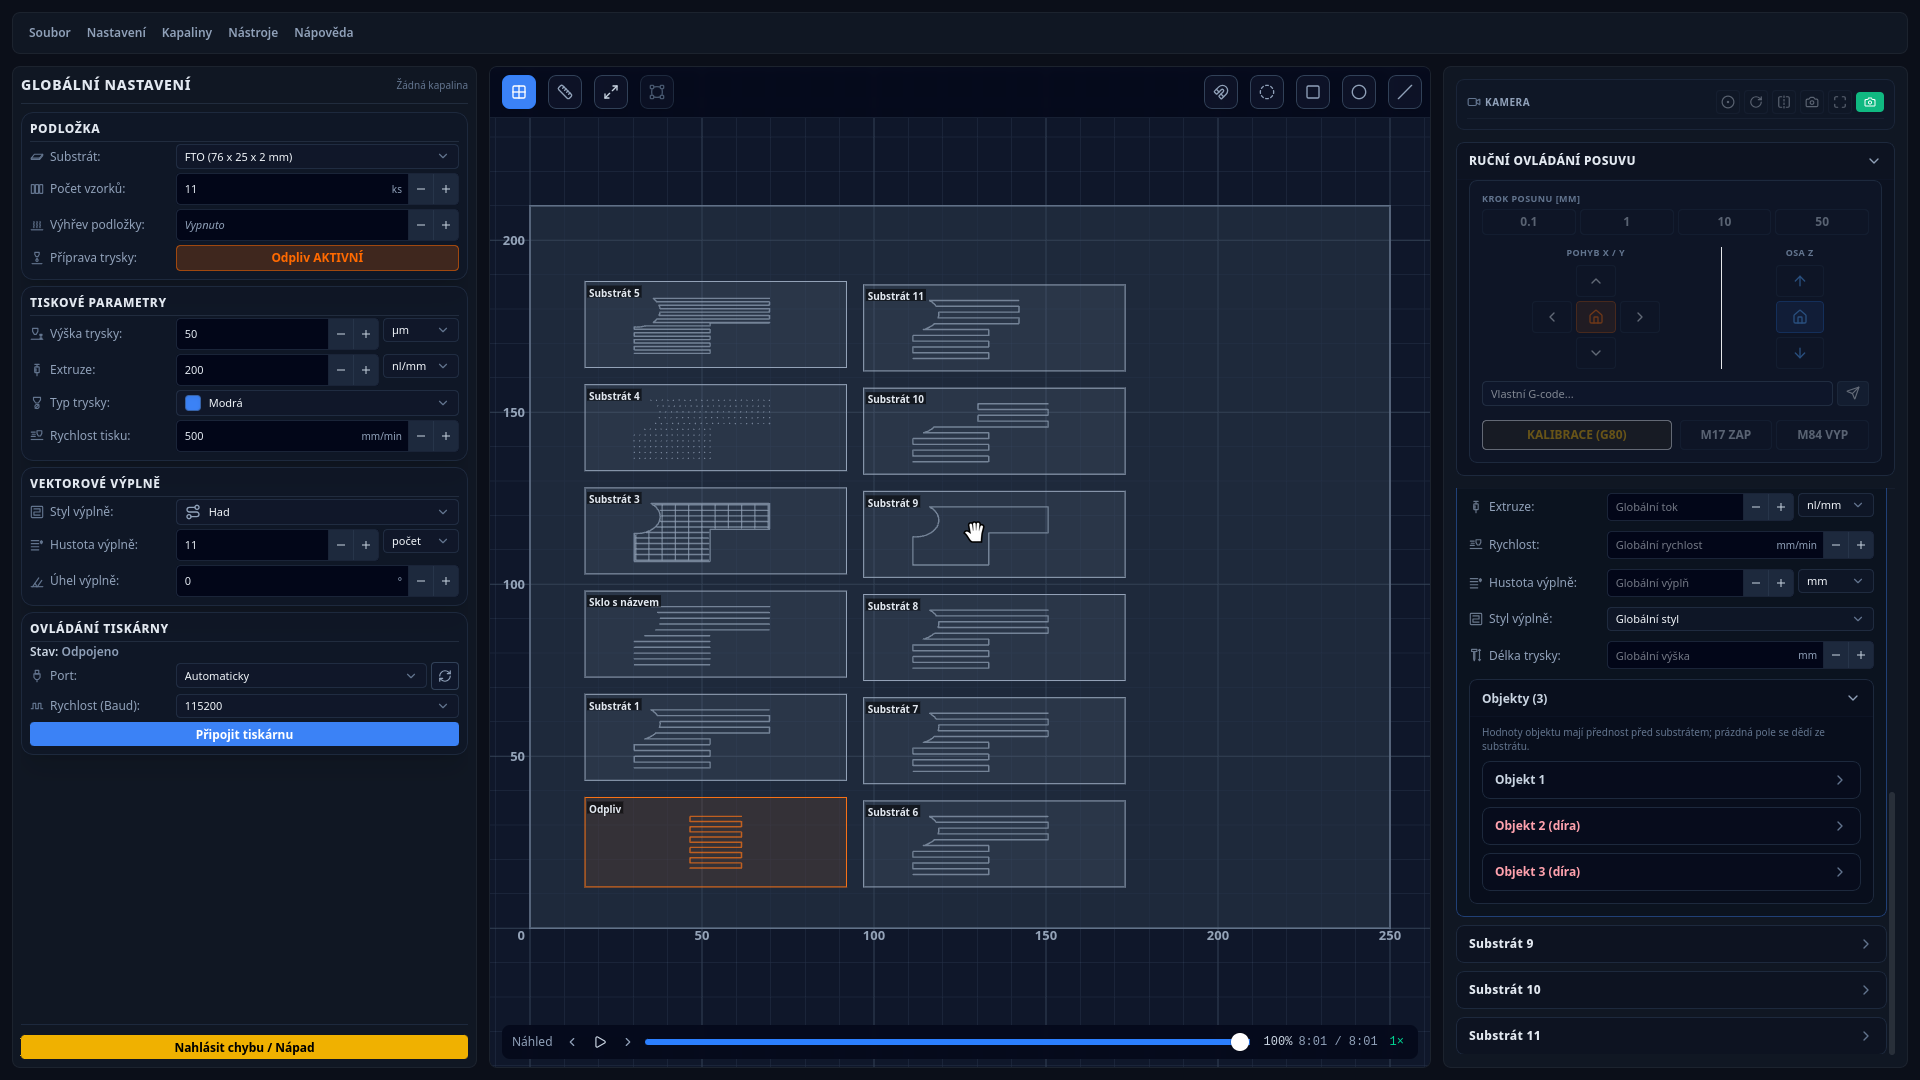
Cíl: Sjednotit workflow do jedné spolehlivé platformy.
Výpočty pro přesnější depozici kapaliny
1. Kontinuita průtoku pístu stříkačky
Q = A_p v_p, \quad A_p = \frac{\pi D_p^2}{4}
2. Šířka stopy s nabobtnáním (die swell)
w = B D
3. Výška stopy z kontinuity
h = \frac{Q}{w v}\ \text{(obdélník)}, \quad h = \frac{4Q}{\pi w v}\ \text{(elipsa)}
4. Objem kulové úseče
V = \frac{\pi h (3a^2 + h^2)}{6}, \quad h = a \operatorname{tg}\frac{\theta}{2}
5. Úbytek objemu odpařováním
\frac{\mathrm{d}V}{\mathrm{d}t} = -\frac{4 D_v c_\text{sat} R}{\rho_\text{l}}\, f(\theta)\,(1 - \mathrm{RH})
6. Kapilární číslo
\mathrm{Ca} = \frac{\mu v}{\sigma}
Shrnutí a budoucí vývoj
- Softwarově: Vytvořena funkční platforma pro laboratorní tisk.
- Vylepšení do konce semestru:
- Využití dvou kamer pro automatickou kalibraci pomocí strojového vidění.
- Nahrazení ruční magnetické sondy automatickou.
- Optimalizace tisku na základě vlastností kapaliny (viskozita, newtonovské/nenewtonovské chování, hustota…).
Děkuji za pozornost!